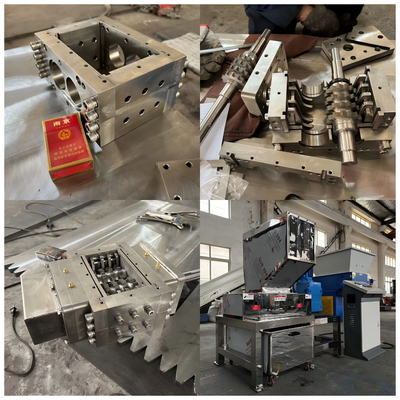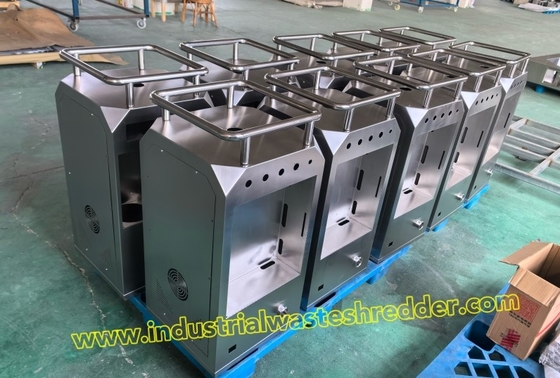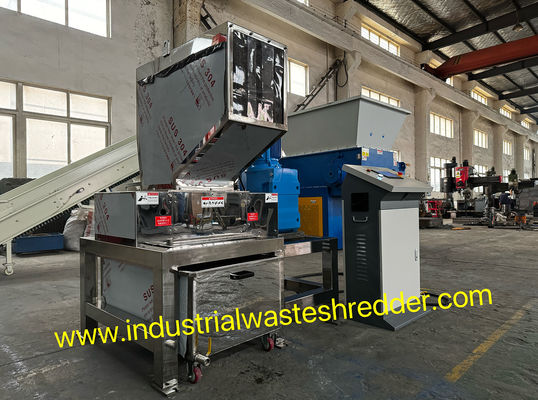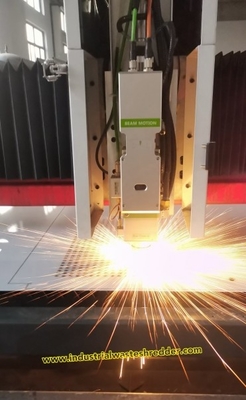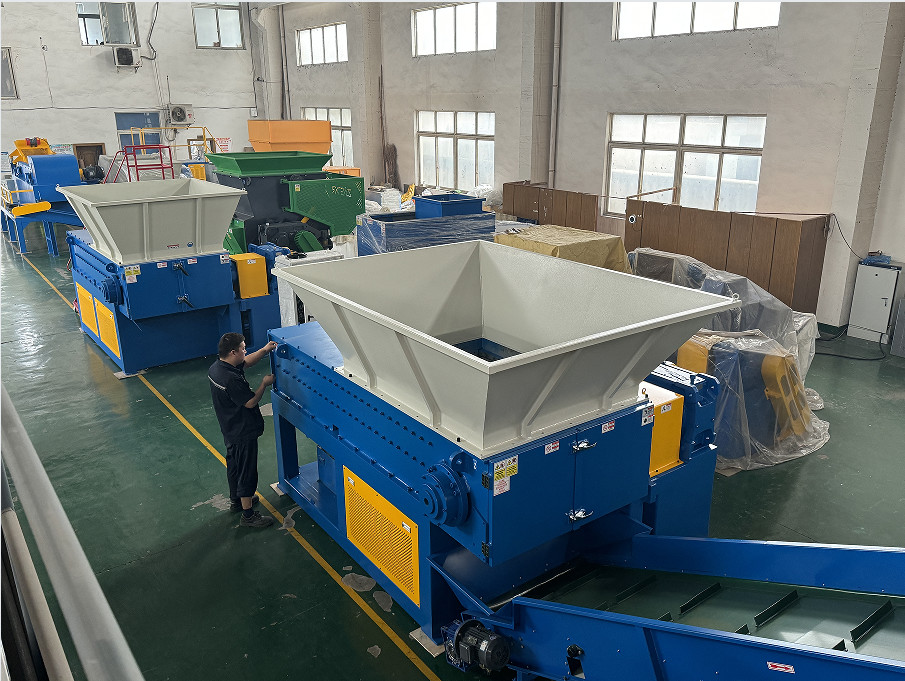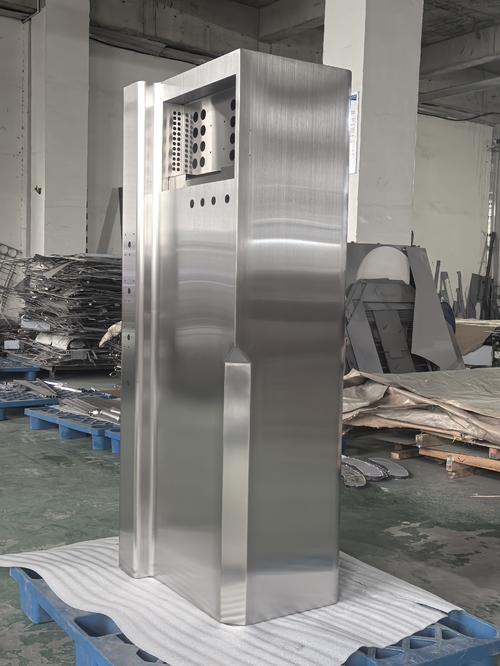
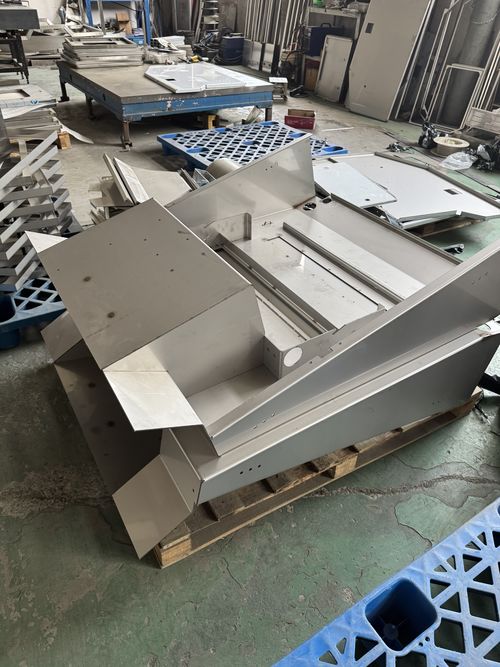
We hebben een verscheidenheid aan productoplossingen om aan de verschillende behoeften van klanten te voldoen, onze efficiëntie is hoog, de kwaliteit van de dienst, de lof van de klant.
Project snapshot: a UK manufacturer of recycling and material sorting equipment needed a stainless steel fabrication partner for 316L hoppers, guards and control enclosures. Over 14 months the project moved from a single trial order to a quarterly release schedule, with lead time reduced by 35% and first-pass yield raised from 88% to 98.5%.
Client Background
ItemDetail
IndustryRecycling and material sorting equipment
LocationUnited Kingdom
Company sizeMid-sized OEM, 120 to 150 staff
Parts in scope316L hoppers, side guards, control cabinets, mounting frames
Annual volumeAround 2400 fabricated assemblies
Service usedOEM sheet metal fabrication, welding, powder coating, kitting
The Problem
The client had been buying fabricated 316L parts from a local UK subcontractor. Three issues kept repeating. First, delivery slipped: quoted at 8 weeks, actual delivery ran to 12 weeks in peak season, which pushed machine assembly dates and forced expensive overtime. Second, weld quality was inconsistent. Hoppers that must hold liquid were failing leak tests on roughly one unit in eight, and rework had to be done after powder coating, which meant stripping, re-welding and recoating. Third, dimensional drift appeared on multi-part assemblies: brackets that passed inspection individually would not line up on the assembly line, because each part had been made from a different drawing revision.
Cost per part looked acceptable on paper, but the true cost including rework, line stoppage and air freight for urgent replacement parts was far higher than the purchase price suggested.
What We Changed
Drawing and revision control: one master drawing set was locked at project start, and every batch was produced against the same revision with a revision stamp on each part
Welding fixtures: jigs were built for the three highest-volume weldments so hoop distortion stayed within 1.5mm and leak tests became repeatable
First article approval: a full first article with CMM dimensional report and weld photographs was approved before any batch production
Material traceability: 316L mill certificates were filed per heat number and referenced on the packing list
Kitting: parts for one machine were packed and labelled as a kit rather than as bulk quantities, cutting line-side sorting time
Surface treatment: powder coating applied after all welding and leak testing, with 480-hour salt spray verification on test coupons
Execution Timeline
Week 1: drawing review, DFM report issued with 11 cost and quality suggestions
Week 2: quotation approved, NDA signed, welding jigs designed
Week 3 to 4: first articles produced and shipped by air for approval
Week 5: client engineering sign-off, minor bend radius change incorporated
Week 6 onwards: batch production in 3-week cycles, sea freight with 2 weeks buffer stock at client site
Results After 14 Months
MetricBeforeAfter
Average lead time12 weeks7.5 weeks
First-pass yield88%98.5%
Leak test failures per batch12 unitsFewer than 1 unit
Rework and recoating costBaselineDown 42%
Emergency air freight events5 per year0 in 14 months
Assembly fit-up complaintsRecurringNone since batch 2
Client Feedback
"The difference is predictability. We stopped building buffer stock to protect our assembly line, because the parts arrive when promised and they fit the first time," said the client's purchasing manager. "The DFM notes in the first quote paid for themselves in the first three batches."
Why The Project Worked
Three things made the difference: fixtures instead of skill-dependent welding, one locked drawing revision across every batch, and inspection data shipped with the parts so the client could verify rather than guess, and a single English speaking engineer accountable for the account.
Similar Project?
We fabricate 304 and 316L parts for recycling equipment, food machinery, medical housings and water treatment systems. Send your drawing with material, thickness, finish and annual quantity, and our engineering team will reply with a costed quotation and DFM notes within 12 working hours.
Onze oplossingen
✨ Wij bieden end-to-end roestvrijstalen plaatwerkfabricagediensten om klanten te helpen uitdagingen op het gebied van precisie, kwaliteit en levering op te lossen.
✅ Belangrijkste oplossingen
Maatwerk fabricageOp maat gemaakte roestvrijstalen plaatwerkonderdelen op basis van tekeningen of monsters.Op maat gemaakte roestvrijstalen plaatwerkonderdelen op basis van tekeningen of monsters.
Precisie & KwaliteitscontroleStrikt tolerantiebeheer en 100% inspectie vóór verzending.Strikt tolerantiebeheer en 100% inspectie vóór verzending.
Flexibele productieVan prototypes tot grootschalige orders, wij passen ons aan uw behoeften aan.Van prototyping, kleine batches tot grootschalige productie zijn allemaal ondersteund.
Snelle doorlooptijdSnel prototypen en efficiënte productie om aan dringende schema's te voldoen.Snel prototypen, efficiënte productie, voldoen aan dringende deadlines.
One-Stop ServiceOntwerpondersteuning, lasersnijden, buigen, lassen, oppervlakteafwerking en montage.Bied ontwerp ondersteuning, lasersnijden, buigen, lassen, oppervlaktebehandeling tot de hele proces service van assemblage.
Als professionele fabrikant van roestvrijstalen plaatwerk, bieden we end-to-end verwerkingsdiensten voor op maat gemaakte apparatuurbehuizingen. Van onbewerkt plaatmateriaal tot een volledig geassembleerd en afgewerkt product, elke stap wordt met precisie uitgevoerd om aan internationale kwaliteitsnormen te voldoen. Hieronder staat de typische workflow voor het produceren van roestvrijstalen apparatuurbehuizingen:
1. Materiaalselectie & Snijden
We beginnen met het selecteren van hoogwaardige roestvrijstalen platen (zoals SS304 of SS316). Op basis van de tekeningen van de klant worden materialen verwerkt met behulp van lasersnijden, CNC-scheren, of ponsen om nauwkeurige afmetingen en schone randen te verkrijgen.
2. Buigen & Vormen
Gesneden onderdelen worden gevormd met behulp van CNC-kantbanken om precieze buighoeken en consistente tolerantiecontrole te garanderen. Complexe vormen kunnen worden bereikt door middel van meerstaps buig- of rolprocessen.
3. CNC-bewerking & Secundaire verwerking
Voor componenten die een hogere nauwkeurigheid of speciale kenmerken vereisen, voeren we CNC-frezen, tappen, verzonken gaten, en boren uit om aan gedetailleerde functionele eisen te voldoen.
4. Lassen & Assemblage
We gebruiken TIG-lassen, MIG-lassen, puntlassen, of stiftenlassen om onderdelen te verbinden op basis van structurele behoeften. Na het lassen worden componenten geassembleerd om de pasvorm en stabiliteit te controleren.
5. Oppervlaktebehandeling
Om het uiterlijk en de duurzaamheid te verbeteren, bieden we meerdere afwerkingsopties, waaronder:
Slijpen en polijsten
Borstelen
Zandstralen
Passivering of anti-vingerafdrukcoating
Deze behandelingen verbeteren de corrosiebestendigheid en bereiken het vereiste visuele effect.
6. Kwaliteitsinspectie
Elk onderdeel ondergaat een strenge dimensionale inspectie, las kwaliteitscontroles en functionele tests. Ons kwaliteitsteam zorgt ervoor dat alle componenten voldoen aan de specificaties van de klant en internationale normen voordat ze worden verpakt.
7. Eindverpakking & Verzending
Afgewerkte behuizingen worden gereinigd, beschermd met folie/schuim en veilig verpakt voor export om een veilige levering aan wereldwijde klanten te garanderen.
We bieden het snijden test service per verzoek en de klant kan online kijken naar het hele proces
Zorgvrij na de verkoop
We hebben een speciale demo machine en team om de machine installatie te ondersteunen & gids machine operator als er verwarring klanten hebben
De aanbieding Aangepaste dienst
De kleur, logo en grootte van de machine kunnen per verzoek worden aangepast
Betrouwbare bronnen kunnen worden gedeeld
We hebben rijke betrouwbare bronnen verzameld op Granulator apparatuur, Reinigingsapparatuur, Balers, Materials Buyer & Seller, die we kunnen delen met de klant als ze de vraag hebben